Bán kính uốn xích dẫn cáp: R và đường kính cáp
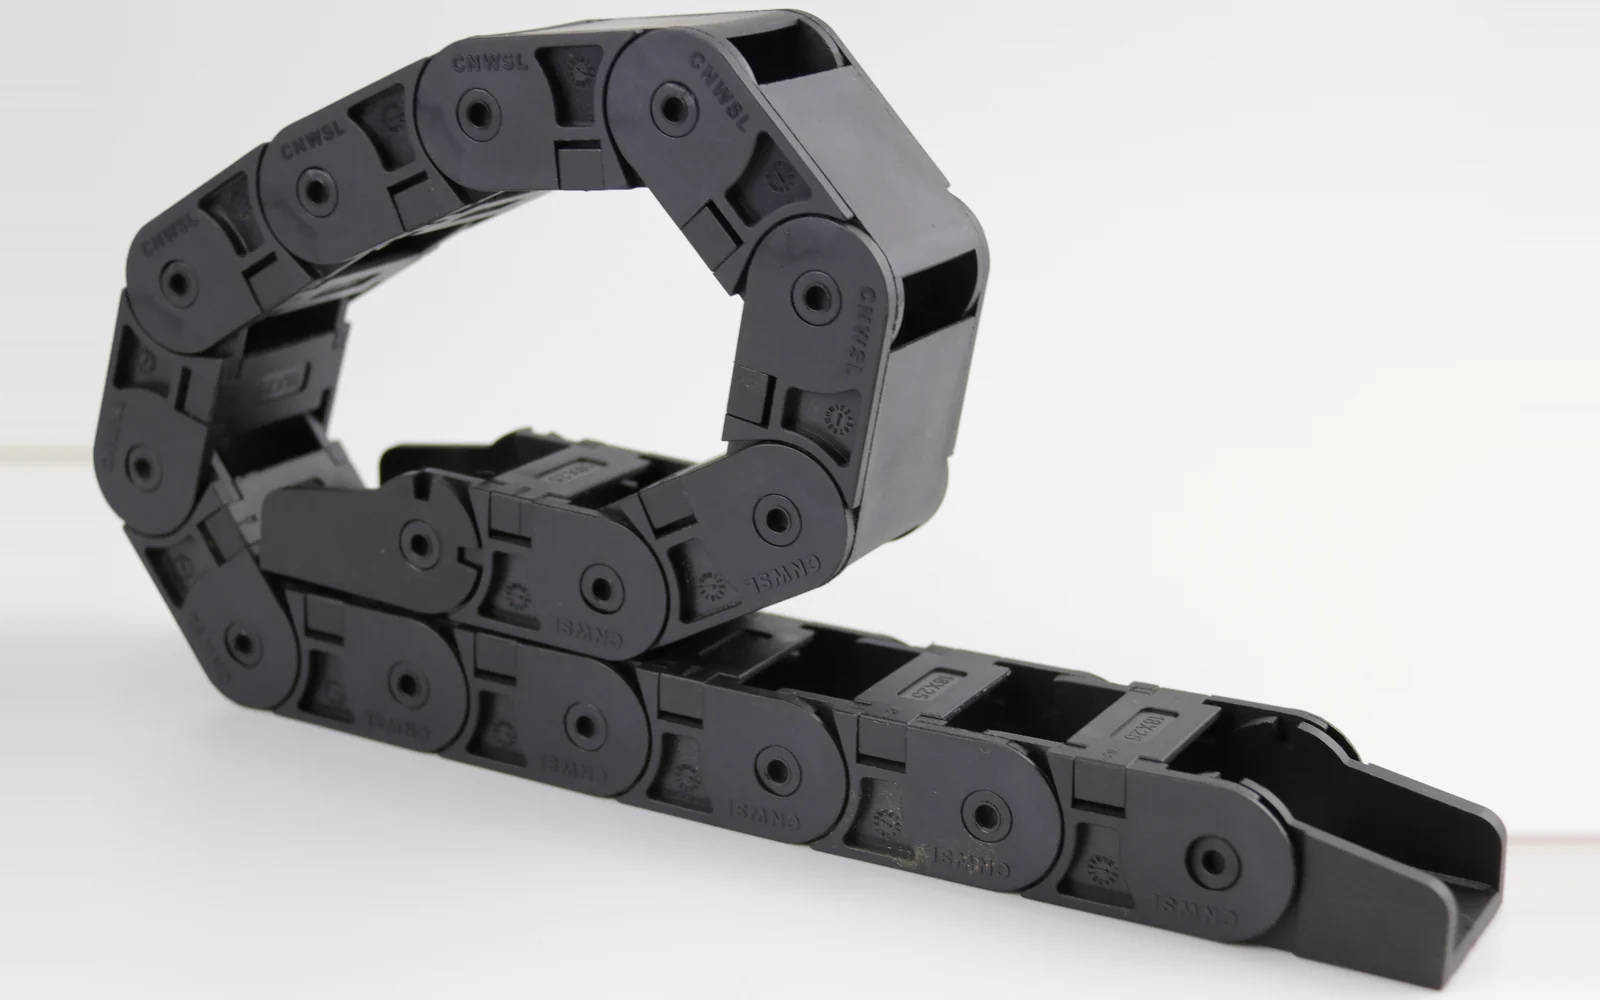
Đường kính cáp, cách lắp đặt và hành trình quyết định bán kính uốn R. Bài nêu hệ số R so với đường kính cáp, các nấc R và cách chiều cao, chiều dài đi theo R.
1. Tách hai bán kính ra trước: R của xích và R của cáp
Hiểu nhầm phổ biến nhất tại hiện trường là coi "bán kính uốn của xích dẫn cáp" và "bán kính uốn nhỏ nhất của cáp" là cùng một con số. Hai thứ này không giống nhau, và cũng không cùng nguồn gốc.
- Bán kính uốn R của xích dẫn cáp: bán kính cung tròn mà các mắt xích tạo thành ở đoạn uốn. Nó do kết cấu mắt xích và khuôn quyết định, tức là do nhà sản xuất xích đưa ra. Trong catalogue CNWSL đó là dãy R28 / R38 / R48 / R55. Bạn chỉ chọn một nấc trong các nấc có sẵn, không thể đặt một giá trị tùy ý như "R87".
- Bán kính uốn nhỏ nhất của cáp: vòng uốn chặt nhất mà cáp chịu được, bằng đường kính ngoài của cáp D nhân với một hệ số k. Đây là nhà sản xuất cáp đưa ra, in trên tài liệu kỹ thuật của cáp. Nó không liên quan tới việc xích do ai làm.
Vậy thao tác chọn mẫu gói lại trong một câu: để R của xích ≥ bán kính uốn nhỏ nhất mà cáp yêu cầu (k × D). R có nấc, không xuống thấp hơn được; k × D là yêu cầu cứng của cáp, cũng không nới được. Hai bên gặp nhau ở giữa; nếu không gặp được thì chọn sai. Cách sai kinh điển là mua xích trước rồi mới nhồi cáp vào.
Một chi tiết phải làm rõ bằng văn bản: R ghi trong catalogue đo theo đường tâm mắt xích hay theo biên dạng trong? Các nhà sản xuất khác nhau, chênh nhau nửa chiều cao mắt xích — trong khung máy chật thì đó đúng là ranh giới giữa lắp được và không lắp được.
2. Lấy hệ số k bao nhiêu: tiêu chuẩn cho mức sàn, nhà sản xuất cáp cho tuổi thọ
k không phải con số phỏng đoán; có tiêu chuẩn để dựa vào.
Tiêu chuẩn Đức DIN VDE 0298-3 (nay đã hợp nhất vào DIN EN 50565-1) đưa ra hệ số bán kính uốn nhỏ nhất theo cách lắp đặt. Với trường hợp "rãnh dẫn động" (power drag chain – xích dẫn cáp), giá trị là: đường kính ngoài ≤ 8mm lấy 4 × D, 8–12mm lấy 4 × D, 12–20mm lấy 5 × D, trên 20mm lấy 5 × D. Cũng trong bảng đó, lắp đặt cố định là 3 × D, puly hồi (return sheave) là 7,5 × D. Bảng hệ số đầy đủ ở đây.
Cần hiểu rõ con số đó là gì: đây là mức sàn để không hỏng, không phải giá trị khuyến nghị cho tuổi thọ dài. Lập trường của tiêu chuẩn là "lắp kiểu này thì không hỏng ngay", chứ không phải "lắp kiểu này chạy được hàng triệu chu kỳ".
Để bảo đảm tuổi thọ khi chạy tới lui liên tục, tài liệu của các nhà sản xuất cáp mềm cấp xích dẫn cáp thường khuyến nghị bán kính uốn động nhỏ nhất 7,5 × D đến 10 × D, và lấy nấc cao hơn khi hành trình dài hơn, tốc độ cao hơn. Lý do cũng đơn giản: ứng suất tăng thêm do uốn gần như tỉ lệ nghịch với bán kính. Bán kính gấp đôi thì mức tăng ứng suất mỗi lần uốn giảm khoảng một nửa, mà tổn thất mỏi thì tích lũy từng chu kỳ. Một sợi dây cuối cùng đứt lõi sau hai năm thường chính là 30mm bán kính đã tiết kiệm lúc thiết kế.
Trình tự kỹ thuật được dùng phổ biến gồm ba bước:
- Đọc bán kính uốn nhỏ nhất động trên tài liệu cáp — phần lớn ghi 7,5D hoặc 10D;
- Tính yêu cầu theo 7,5 × D đến 10 × D;
- Sang bảng R của xích và lấy cao hơn một nấc, không lấy sát mức vừa đủ.
Hành trình ≥ 10 m thì tính từ 10 × D và cộng thêm 20% dự phòng. Hành trình dài nghĩa là số chu kỳ quay của mắt xích nhiều hơn hẳn, mỏi là tích lũy, nên dự phòng không phải là lãng phí.
3. Ví dụ tính: từ một sợi cáp ra một nấc R
Hai tình huống thường gặp, tính tới con số.
Ví dụ A: dây chuyền tự động hóa cỡ nhỏ, cáp điều khiển 8mm.
- Đường kính ngoài D = 8mm, chạy tới lui liên tục;
- Tính theo 10 × D: 8 × 10 = 80mm;
- Tìm R ≥ 80mm: R38 của dòng 10 không đủ (38 < 80); R48 của dòng 15 cũng không đủ; phải xuống tới R100 của dòng 18 hoặc R100 / R125 của dòng 20;
- Hoặc lùi một bước: dùng cáp mảnh hơn, hoặc xác nhận tài liệu cáp cho phép 7,5D (8 × 7,5 = 60mm), khi đó vẫn cần R75 trở lên.
Ví dụ này phơi ra một nhầm lẫn rất hay gặp: nhiều người tưởng xích cỡ nhỏ đi với cáp mảnh là đủ, tính ra mới thấy hệ số đẩy R lên tận dòng trung. Xích cỡ nhỏ thật sự tiết kiệm không gian khi đường kính ngoài cáp đã nhỏ (3–5mm) và hành trình ngắn.
Ví dụ B: trung tâm gia công CNC, cáp động lực 12mm cộng cáp tín hiệu 6mm.
- Lấy đường kính lớn nhất 12mm, theo 10 × D: 12 × 10 = 120mm;
- Nấc gần nhất không nhỏ hơn 120mm là R125 (có ở dòng 20, 25 và 30);
- Kiểm tra chiều cao lắp đặt: khoảng 250mm không gian bù theo 2R;
- Kiểm tra tổng chiều dài: với hành trình S = 2000mm, Lk ≈ 1000 + π × 125 ≈ 1393mm, cộng thêm dự phòng.
Để ý hai bước cuối: chọn xong R chưa phải là hết. Chiều cao lắp đặt và tổng chiều dài đi theo R, như phần sau trình bày.
4. Các nấc R của dòng micro và medium CNWSL
Bán kính uốn của xích CNWSL chia nấc theo chiều cao trong, cùng một chiều cao trong thường có 2–6 nấc. Với dòng micro và medium (vật liệu nylon gia cường sợi thủy tinh, nhiệt độ làm việc liên tục −20℃ đến 120℃), các nấc thực tế như sau:
| Dòng | Chiều cao trong | Chiều rộng trong | Bán kính uốn R có sẵn |
|---|---|---|---|
| Dòng 5 | 5mm | 5–7mm | R10 / R15 |
| Dòng 6 | 6mm | 10mm | R18 |
| Dòng 7 | 7mm | 7–10mm | R15 |
| Dòng 10 | 10mm | 6–40mm | R18 / R28 / R38 |
| Dòng 15 | 15mm | 15–50mm | R28 / R38 / R48 |
| Dòng 18 | 18mm | 18–50mm | R28 / R38 / R48 / R55 / R60 / R75 / R100 |
| Dòng 20 | 20mm | 25–103mm | R55 / R75 / R100 / R125 |
| Dòng 25 | 25mm | 25–103mm | R40 / R48 / R55 / R75 / R100 / R125 / R150 / R175 / R200 / R250 |
| Dòng 30 | 30mm | 25–103mm | R55 / R75 / R100 / R125 / R150 |
Có một quy luật: chiều cao trong càng lớn thì R nhỏ nhất có sẵn càng cao và số nấc càng nhiều. Đây không phải ngẫu nhiên — R lớn hơn nghĩa là góc xoay mắt xích ở đoạn uốn thoải hơn, ứng suất kết cấu nhỏ hơn, và biên dự trữ bền của mắt xích lẫn má xích cũng lớn hơn. Ngược lại, ép R xuống rất nhỏ thì lực nén ở đoạn uốn tăng lên, gây áp lực kép cho cả kết cấu xích và cáp.
→ Thông số đầy đủ của dòng micro ở xích dẫn cáp dòng micro, dòng medium ở xích dẫn cáp dòng medium.
5. Chốt R xong thì hành trình và chiều cao lắp đặt theo sau
R không phải con số đứng riêng; nó kéo theo hai kích thước khác, và hai kích thước này thường bị phát hiện thiếu khi máy đã lắp xong.
Chiều cao lắp đặt (không gian bù): chiều cao xích chiếm ở đoạn uốn chủ yếu do R quyết định, trong thực tế dự trữ theo ≈ 2R, cộng thêm chiều dày mắt xích và khe an toàn. Từ R75 lên R100 làm chiều cao tăng khoảng 50mm — trong khung máy chật, 50mm đó thường là ranh giới giữa "ổn" và "phải làm lại máng đi dây".
Tổng chiều dài xích: chiều dài cung của đoạn uốn 180° bằng π × R, nên công thức ước lượng thường dùng là
Lk ≈ S / 2 + π × R
trong đó S là hành trình. Ví dụ hành trình S = 2000mm, bán kính uốn R = 100mm thì Lk ≈ 1000 + 314 = 1314mm, rồi cộng thêm dự phòng theo bảng của nhà sản xuất. Đây là ước lượng; khi đặt hàng chính thức phải dùng bảng hành trình – chiều dài của nhà cung cấp.
R còn ép ngược lại hai thông số khác. R nhỏ thì cáp chịu ứng suất uốn lớn hơn trong máng và rung lắc rõ hơn khi khởi động – dừng, nên biên dự trữ cho tỉ lệ điền đầy và tốc độ đều bị siết lại: cách tính chiều rộng trong và tỉ lệ điền đầy ở cách chọn chiều rộng trong của xích, giới hạn tốc độ ở giới hạn chọn mẫu tốc độ và gia tốc.
6. Năm lỗi hay gặp
- Chỉ tính theo đường kính cáp, không nhìn cách lắp đặt. Cùng một sợi cáp, lắp cố định chỉ cần 3 × D, còn chạy trong xích cần 7,5–10 × D, chênh hơn gấp đôi. Áp con số lắp cố định cho xích là lỗi điển hình nhất.
- Lấy sát nấc R nhỏ nhất vừa đủ. Bảng của tiêu chuẩn là mức sàn để không hỏng. Nếu tại chỗ còn ±20% không gian thì lấy cao hơn một nấc; đây là khoản bảo hiểm rẻ nhất trong toàn hệ thống đi dây.
- Quên chiều cao lắp đặt. R đã chọn nhưng khung máy không có 2R không gian, cuối cùng hoặc phải đổi đường đi dây, hoặc hạ R xuống và hi sinh tuổi thọ cáp.
- Không chia nhóm cáp trong lòng máng. Trộn cáp chênh tiết diện lớn với nhau và để tỉ lệ điền đầy quá 60% khiến chúng chèn ép nhau ở đoạn uốn, nên bán kính uốn thực tế nhỏ hơn giá trị thiết kế: tính 10D mà cáp chỉ nhận được 7D.
- Không chừa dự phòng cho hành trình dài. Với hành trình ≥ 10m thì tính từ 10 × D, đồng thời kiểm tra nhịp không có gối đỡ có cần chuyển sang kiểu trượt hoặc lắp con lăn đỡ hay không.
Có một loại điều kiện cần xử lý riêng: môi trường sạch (phòng sạch). Khi đó ngoài R còn phải xác nhận vật liệu và mức phát hạt theo phân cấp độ sạch của ISO 14644-1:2015; xích cho phòng sạch dùng TPU, dải nhiệt −20℃ đến 120℃, tức là logic chọn mẫu khác với dòng nylon gia cường sợi thủy tinh ở trên, không thể áp nguyên các nấc R.
7. Đưa R vào bản yêu cầu báo giá
Muốn nhà cung cấp ra đúng phương án ngay lần đầu, bản yêu cầu cần ghi rõ ít nhất sáu thông số:
- Đường kính ngoài và số lượng cáp (gồm cả ống khí và đường kính thực tế sau khi có lớp chống nhiễu);
- Cách lắp đặt (cố định / di động / xích dẫn cáp / puly / tang cuốn);
- Hành trình S (một chiều);
- Tốc độ và gia tốc;
- Chiều cao lắp đặt khả dụng (thông số hay bị bỏ sót nhất, và sai thì tốn kém nhất);
- Môi trường (nhiệt độ, dầu, cấp độ sạch).
Một lưu ý về ranh giới: nếu cả máy phải đạt yêu cầu hợp chuẩn điện, khi chọn mẫu cũng nên đưa yêu cầu về bố trí và uốn dây dẫn của IEC 60204-1:2016 (an toàn máy – thiết bị điện của máy) vào xem xét. Tiêu chuẩn đó quản lý an toàn điện ở cấp toàn máy, là một lớp khác với việc chọn R cho xích — đừng dùng nó thay cho tính toán R, cũng đừng dùng tính toán R để trả lời câu hỏi hợp chuẩn.
Tiêu chí chọn mẫu và biểu mẫu ở hướng dẫn chọn mẫu, catalogue và bản vẽ ở tài liệu tải về; muốn có phương án cụ thể theo hành trình và R của bạn, gửi sáu thông số trên cho chúng tôi — liên hệ. Cơ sở sản xuất của chúng tôi ở Nhạc Thanh, Chiết Giang, có thể sắp xếp thăm nhà máy.
8. Tóm lại
- R của xích và bán kính uốn nhỏ nhất của cáp là hai con số khác nhau; chọn mẫu chính là làm cho R ≥ k × D.
- K là: mức sàn theo DIN VDE 0298-3 (4D–5D khi chạy trong xích), còn tuổi thọ theo khuyến nghị 7,5D–10D của nhà sản xuất cáp; hành trình ≥ 10m thì tính từ 10D và cộng 20%.
- Chốt R xong thì chiều cao lắp đặt ≈ 2R và tổng chiều dài ≈ S/2 + πR theo sau.
- Lấy R cao hơn một nấc là khoản đầu tư đáng giá nhất trong toàn bộ hệ thống đi dây.