Кабельные цепи для оборудования полупроводников
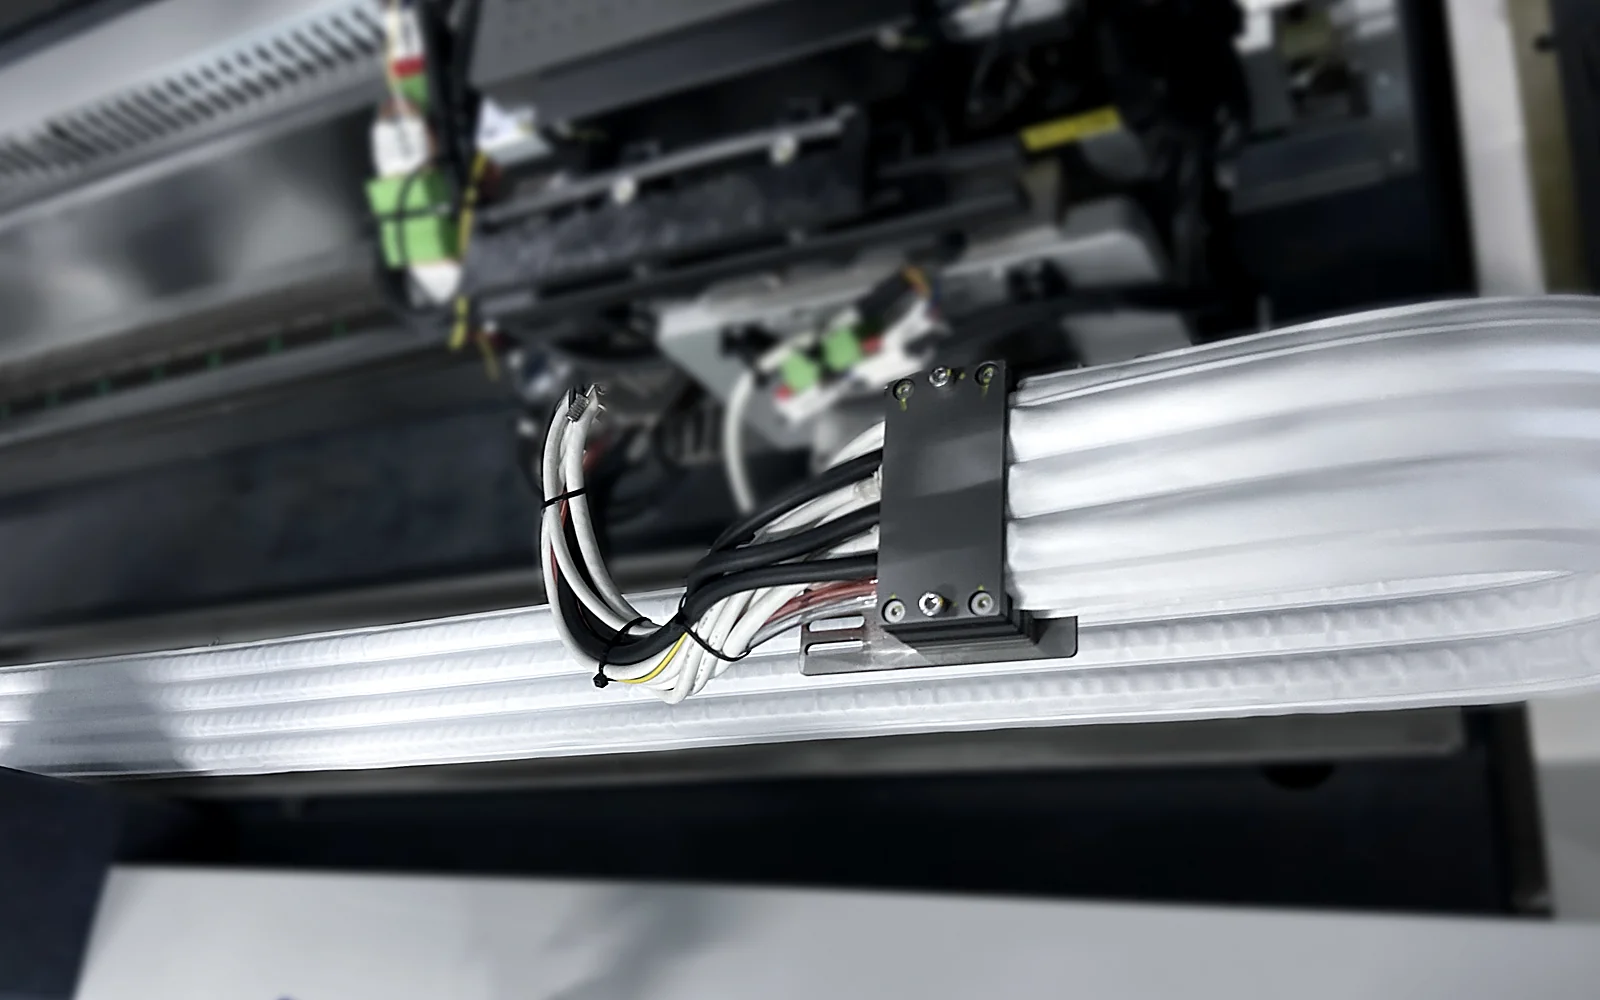
Подбор кабельной цепи для пластин, EFEM, CMP и травления: чистота, химия, режим 24/7, ряд WWC и опросный лист.
Когда производитель оборудования для полупроводников спрашивает о кабельных цепях, вопрос отличается от вопроса машиностроительного завода. Покупатель станка смотрит на грузоподъёмность и ресурс; покупатель со стороны фабрики спрашивает прежде всего о пылении, химической стойкости и о том, выдержит ли цепь режим 24/7. Одна и та же цепь, попадая на фабрику пластин, оценивается по другим правилам.
Статья идёт по реальным местам установки: где на полупроводниковом оборудовании применяются кабельные цепи, чем режим отличается от SMT и механообработки, как разделять загрязнение частицами и молекулярное загрязнение, где границы материала, какая внутренняя высота WWC соответствует задаче, и в конце — опросный лист для запроса цены. Одна граница сразу: кабельная цепь обслуживает оси движения снаружи технологической камеры и никогда не применяется внутри вакуумной камеры.
Где на полупроводниковом оборудовании применяются кабельные цепи
Front-end и back-end двигаются совершенно по-разному, но места установки сводятся к нескольким группам:
- EFEM и роботы переноса пластин: линейные оси, оси подъёма и совмещения, короткий ход и высокий темп, плотные жгуты силовой проводки сервоприводов, сигналов энкодера, оптоволокна, вакуумных и пневматических линий.
- Load port и механизмы открывания дверей FOUP: движение простое, но число циклов крайне велико. Тысяча открываний и закрываний в сутки — норма.
- Головки полирования CMP и устройства правки: вращение в сочетании с качанием, рядом шлам. Среда влажная, с абразивными частицами.
- Двери камер и механизмы переноса в установках травления, осаждения и диффузии: цепь стоит на стороне привода, вне камеры. Разводка внутри камеры — другая дисциплина, цепь там не применяется.
- Перенос пластин и роботы в установках трек (нанесение и проявление фоторезиста): конструкция как у EFEM, но ближе к химии.
- Столы метрологического и инспекционного оборудования: чувствительны к микровибрациям, и зазор цепи напрямую попадает в результат измерения.
- Механизмы загрузки и переноса на установках отмывки и влажной обработки: кислотный туман и деионизированная вода делают стойкость материала первым критерием.
- Back-end: резка пластин, установки bonding и зондовые станции: короткий ход, высокая точность, места меньше, чем в front-end.
Неподвижные транспортные направляющие и разводка внутри станины цепи не нужны, достаточно кабельного лотка. Перед запросом цены посчитайте, сколько осей двигается и как быстро.
Чем режим отличается от SMT и механообработки
Многие ошибки выбора возникают из-за прямого переноса опыта участка SMT. Оба говорят о чистоте, но требования на другом уровне:
- Более высокий класс чистоты. Участок SMT обычно ISO 7–ISO 8. Фабрики front-end работают, как правило, в ISO 4–ISO 6, а зоны литографии и инспекции — ещё строже. Тот же уровень пыления, который проходит в SMT, на фабрике может быть сразу отклонён.
- Непрерывная работа. Станок работает несколько часов в сутки, фабрика — круглосуточно. Годовое число циклов может быть на порядок больше. Ресурс считается в циклах, а не в годах.
- Химическая среда. Кислотный туман, щелочные растворы, шлам CMP, моющие средства и следовые утечки технологических газов ускоряют старение. У обычного нейлона окно стойкости уже, чем у TPU.
- Чувствительность к микровибрациям. В литографии, метрологии и совмещении удар при каждом реверсе передаётся в основание. В SMT проблема та же, но полупроводники допускают куда меньшее смещение.
- Меньше места, больше вариантов монтажа. Вертикальный, боковой и многоярусный монтаж встречаются постоянно. Данные по консольной нагрузке при горизонтальной установке переносить нельзя.
Одной фразой: полупроводниковому оборудованию нужны цепи с низким пылением, химической стойкостью, малым зазором и предсказуемым ресурсом, а не просто прочные.
Чистота: разделяйте частицы и молекулярное загрязнение
Эти два понятия часто смешивают, но это две разные системы оценки.
Частицы регулируются ISO 14644-1:2015: стандарт классифицирует чистые помещения по концентрации взвешенных частиц от 0,1 мкм до 5 мкм. Это класс помещения, а не класса компонента. Когда в чертеже заказчика указано «ISO 5», речь о помещении, а не о требовании, чтобы сама цепь была класса ISO 5.
Пригодность оборудования регулируется ISO 14644-14:2026. Стандарт даёт методику оценки того, пригодно ли оборудование (включая машины, технологические установки, компоненты и инструменты) для применения в чистом помещении с точки зрения чистоты воздуха по частицам. Обратите внимание на версию: редакция 2016 года отменена в феврале 2026 года, действует редакция 2, опубликованная в 2026 году. Если заказчик всё ещё работает по старому документу, об этом стоит предупредить.
По этой логике цепь — один из оцениваемых компонентов, и её вклад входит в оценку машины целиком, а не в отдельное заявление о классе. Поэтому фраза «наша цепь соответствует ISO классу 3» методически несостоятельна. Предоставить можно материал, конструкцию и воспроизводимые условия испытаний.
Есть ещё один слой, который часто упускают: чистота поверхности. Наружные грани и верхняя часть звеньев — это твёрдые поверхности в чистой зоне, а ISO 14644-9:2022 задаёт процедуру оценки чистоты поверхности по концентрации частиц от 0,05 мкм до 500 мкм. Соответствие классу воздуха не означает соответствия по поверхности: пыль, осевшая на цепи, переносится на пластину при захвате.
Молекулярное загрязнение (outgassing, газовыделение) выходит за рамки ISO 14644-1, который рассматривает только частицы. Фабрики front-end задают свои пределы, обычно в спецификации оборудования. Этот пункт закрывается только данными по газовыделению материала. Задайте вопрос поставщику напрямую: какой материал, данные при какой температуре, есть ли отчёт третьей стороны. Если ответа нет, не ставьте изделие на критическую позицию.
Материал: что даёт TPU и где он заканчивается
Серия для чистых помещений CNWSL — WWC, материал TPU, рабочая температура от -20 °C до 120 °C. Её выбирают по трём конкретным причинам, а не из-за «премиальности»:
- Износостойкость. При многократном изгибе TPU теряет поверхностный материал медленнее обычного нейлона. Меньше потеряно материала — меньше образовано частиц.
- Меньшая склонность к газовыделению. Более простая рецептура означает, что поверхность меньше ворсится при длительном изгибе, а ворс — это начало пыления.
- Шире окно химической стойкости. Стойкость к слабым кислотам, слабым щелочам, обычным моющим средствам и деионизированной воде обычно выше, чем у немодифицированного нейлона.
Границы нужно называть так же чётко, потому что их переход ведёт к отказам:
- Никаких гарантий по сильным растворителям, концентрированным кислотам и сильным окислителям. Для таких сред нужен тест погружением с реальной средой и концентрацией. «TPU химически стоек» — не критерий допуска.
- Длительные температуры выше 120 °C вне диапазона. Для мест у выхода печи оплавления или сушильной печи нужна отдельная проверка температуры.
- Цепи не применяются внутри вакуумных камер. Газовыделение в высоком вакууме — отдельная задача. Внутрикамерная разводка выполняется прямым кабелем, вакуумными вводами и сильфонами. Это вопрос конструкции, а не выбора цепи.
- Трёхмерное кручение не выполняется. Запястьям шестиосевых роботов нужна конструкция, допускающая скручивание. Плоская цепь там работает недолго, а затем рвёт кабели.
Честно названные ограничения экономят споры потом.
Внутренняя высота и ширина: расчёт от списка кабелей
У полупроводниковых жгутов есть особенность: кабелей не всегда много, зато типов много. Силовая проводка сервоприводов, сигналы энкодера, ВЧ-кабели, оптоволокно, вакуумные линии и пневматика могут различаться по диаметру в десять раз.
Внутренняя ширина определяется не тем, влезают ли кабели, а тем, смогут ли они двигаться, когда уже внутри:
- Заполнение не более 60%. Выше этого у кабелей нет бокового запаса, при изгибе они сдавливают друг друга. Первой выходит из строя оболочка.
- Разделение по типам. Силовые и ВЧ — один слой, сигнальные — другой, оптоволокно — в отдельном отсеке, пневматика — отдельно. Толстые кабели прижимают тонкие к стенке и трут их непрерывно: это самая частая причина протирания оболочки.
- Оптоволокно отдельно. Оно боится боковой нагрузки и требует значительно большего радиуса изгиба. В одном отсеке с толстыми кабелями одного изгиба достаточно для превышения предела.
Расчёт приведён в материале как выбрать внутреннюю ширину.
Внутренняя высота определяется по наибольшему диаметру кабеля плюс запас, с местом под разделители и вертикальные перегородки. На полупроводниковом оборудовании она обычно попадает в диапазон от 15 мм до 35 мм; больше просто не входит в кожух.
Радиус изгиба: расчёт от самого требовательного кабеля
Порядок обратный не бывает: сначала кабели, затем R, и в конце проверка, есть ли место в станине.
- Допустимый радиус изгиба задаётся кратностью наружного диаметра, и кратности полностью различаются для силового кабеля, сигнального, ВЧ и оптоволокна. Наибольшая — у оптоволокна.
- Радиус цепи должен превышать предел самого требовательного кабеля, а не среднее значение.
- После выбора R проверьте монтажную высоту: с ростом R растёт высота, занимаемая дугой изгиба. Кожухи такой техники и без того тесные, и это часто и есть настоящая причина, по которой решение не встаёт.
Полная методика — в материале как рассчитать радиус изгиба.
Ход, скорость и вертикальный монтаж
Перенос пластин — это в основном короткий ход с высокой частотой, и здесь две ловушки:
Ловушка первая: ход слишком короток для полной дуги. Цепи нужна полная дуга 180° для нормальной работы. Если ход меньше пространства, которое требует дуга, цепь колеблется в полусогнутом состоянии, и износ сосредоточивается на нескольких звеньях. Выглядит как «одно звено протёрлось необычно быстро», а причина — несоответствие хода и радиуса.
Ловушка вторая: перенос горизонтальных консольных данных на вертикальный монтаж. При вертикальной установке собственный вес цепи действует прямо на участок изгиба, и несущая способность не та же, что в горизонтали. Оси подъёма и механизмы дверей камер часто вертикальные или боковые, и это нужно подтверждать отдельно.
Пределы скорости и ускорения считаются иначе, см. пределы скорости и ускорения.
Серия для чистых помещений WWC по внутренней высоте
Кабельная цепь CNWSL для чистых помещений — серия WWC, материал TPU, рабочая температура от -20 °C до 120 °C, пять значений внутренней высоты:
| Серия | Внутренняя высота | Внутренняя ширина | Доступные радиусы |
|---|---|---|---|
| WWC15 | 15 мм | 25 мм | R40 / R50 / R60 / R70 |
| WWC18 | 18 мм | 32 мм | R40 / R50 / R60 / R70 |
| WWC22 | 22 мм | 40 мм | R40 / R50 / R60 / R70 |
| WWC28 | 28 мм | 65 мм | R40 / R60 / R70 / R90 |
| WWC35 | 35 мм | 65 мм | R60 / R70 / R90 |
Ориентировочное соответствие полупроводниковому оборудованию:
- Столы метрологии, совмещение, открывание дверей load port → WWC15 / WWC18: тонкие кабели, короткий ход, минимум места.
- Роботы EFEM, перенос в треке, установки bonding → WWC22 / WWC28: много типов кабелей, нужно разделение по слоям.
- Устройства правки CMP, привод дверей камеры, места с толстым силовым кабелем или пневматикой → WWC35.
Это только ориентир по порядку величин; расчёт идёт от реального списка кабелей. Страница продукта: кабельные цепи для чистых помещений WWC. Таблицы параметров — в разделе загрузки.
ESD, заземление и безопасность машин
На полупроводниковых производствах жёсткие требования к контролю статического электричества. IEC 61340-5-1:2024 — действующая редакция (редакция 3, опубликована в мае 2024 года), она охватывает создание, внедрение и поддержание программы контроля ESD. Цепь не является средством контроля ESD, но две вещи относятся к этапу сборки: уравнивание потенциалов металлических наконечников и монтажных плит, а также путь накопления заряда при трении оболочек о внутреннюю поверхность цепи. Не оставляйте это на пусконаладку.
По безопасности машин IEC 60204-1:2016 охватывает электрооборудование машин, включая прокладку и крепление кабелей на движущихся частях, а ISO 12100:2010 даёт методику оценки рисков. Там, где проходит пневматика, допустимый радиус её изгиба обычно больше, чем у кабеля; см. ISO 4414:2010, не применяйте кабельные значения ко всему подряд.
У сжатого воздуха тоже есть классы чистоты по ISO 8573-1:2010 — частицы, вода и масло. Фабрики обычно указывают требования к CDA в спецификации оборудования, поэтому в запросе цены сообщайте и давление, и наружный диаметр пневмолиний, а не только кабели.
Восемь пунктов опросного листа
| Пункт | Что указать |
|---|---|
| Место монтажа | EFEM / load port / CMP / привод двери камеры / стол |
| Ориентация | Горизонтальная / вертикальная / боковая / многоярусная |
| Ход и частота | Рабочий ход (мм), циклов в минуту, режим 24/7 или нет |
| Скорость и ускорение | Пиковая скорость, пиковое ускорение либо такт |
| Список кабелей | Количество, наружный диаметр, тип (силовой / сигнальный / ВЧ / оптоволокно / вакуум / воздух) |
| Требование по чистоте | Какая система у заказчика (класс ISO или старый Class), по какому стандарту контроль |
| Химическая среда | Контактирующие среды, концентрация, возможны ли случайные брызги |
| Ограничения по месту | Монтажная высота, доступная длина, есть ли направляющий лоток |
С этими восемью пунктами поставщик должен ответить комбинацией «серия + внутренняя ширина + радиус изгиба + число звеньев», а не фразой о наличии на складе.
Шесть типичных ошибок
- Путать класс чистого помещения с классом компонента и требовать «цепь ISO 5». Методика этого не поддерживает; оценивайте машину целиком.
- Ставить обычную нейлоновую цепь в чистую зону. Через несколько месяцев частицы выходят за норму, и цепь обычно подозревают последней.
- Проверять частицы и ни разу не спросить про газовыделение. Молекулярное загрязнение может превышать нормы при идеальных данных по частицам.
- ВЧ-кабель и оптоволокно в одном отсеке. Один изгиб превышает предел, и при переделке меняют кабели.
- Копировать горизонтальные консольные данные при вертикальном монтаже. Цепь провисает и изнашивает боковины звеньев.
- Ждать, что цепь решит разводку внутри камеры. Это вопрос конструкции, а не подбора.
Поставка и проверка
CNWSL производит в районе Тяньчэн, Юэцин, провинция Чжэцзян, располагает собственными мощностями и разработкой пресс-форм. Аудит производства можно организовать на этой площадке. Продажи ведёт наш офис в Чанчжоу. Мы имеем IATF 16949 и можем предоставить документацию системы. Что касается ISO 14001, статус следует подтверждать по фактическому сертификату до выставления предложения; уточните у нас, а не считайте само собой разумеющимся.
Честное замечание: результат в front-end сильно зависит от типа кабеля, хода, ускорения и химической среды. Таблица параметров — только первичный отбор, она не заменяет вашу входную оценку чистоты. Рекомендуем пробную партию с вашими реальными кабелями, отработку полного цикла обслуживания и решение по данным о частицах и износе. Это надёжнее любого сравнения параметров.
Связанные материалы
- Руководство по выбору цепи для чистых помещений
- Кабельные цепи для SMT и оборудования PCB
- Выбор кабельной цепи за 8 шагов
Нужно решение под ваше оборудование — свяжитесь с нами или возьмите таблицу WWC в разделе загрузки.