Cách tính chiều dài xích dẫn cáp
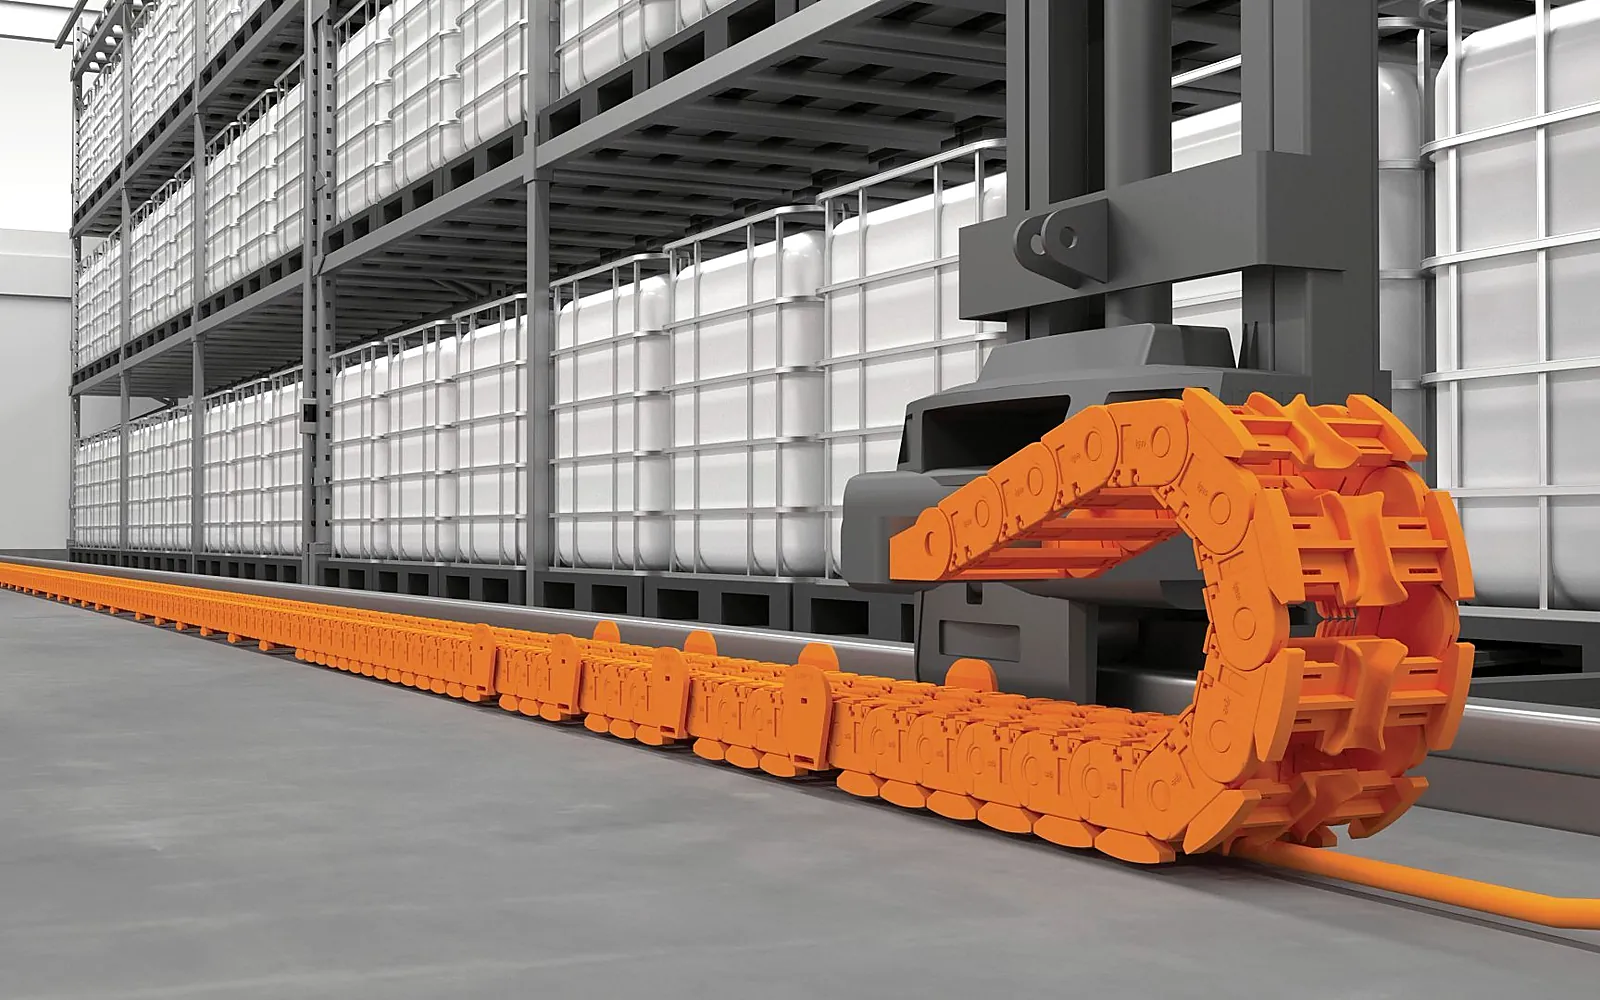
Chiều dài xích dẫn cáp không phải nửa hành trình. Công thức hình học, ba cách bố trí đầu cố định, làm tròn theo bước xích và dung sai lắp đặt.
Chiều dài xích dẫn cáp là thông số hay bị đoán nhất khi chọn mẫu. Hai cách làm tắt thường gặp: "hành trình bao nhiêu thì xích dài bấy nhiêu", hoặc "lấy một nửa hành trình". Mỗi cách chỉ đúng với một kiểu lắp, và sai rất nặng với kiểu còn lại — đó là lý do khi lên máy phải ép nhỏ bán kính uốn vì xích về ngắn.
Bài này chia phép tính thành bốn bước: phân biệt ba loại chiều dài, áp dụng hình học, xác định hệ số theo vị trí đầu cố định, rồi làm tròn theo số mắt xích và cộng dung sai lắp đặt.
Ba chiều dài không giống nhau
- Hành trình (S): quãng dịch chuyển thực tế của đầu di động giữa hai vị trí giới hạn, đơn vị mm. Đây là con số hay gặp nhất trên phiếu hỏi giá.
- Chiều dài xích (L): tổng chiều dài khi duỗi thẳng, do số mắt xích × bước xích, cộng đầu nối và bộ gá ở hai đầu.
- Chiều dài lắp đặt: khoảng không xích thực sự chiếm trên khung máy, gồm gá đầu cố định, máng dẫn hướng và khoảng chừa cho đoạn uốn.
Ba thứ này khác nhau. Hành trình chỉ đặt ra giới hạn dưới của chiều dài xích; chiều dài lắp đặt quyết định khung máy phải dành bao nhiêu chỗ. Một kiểu làm lại rất thường gặp là xích tính đúng nhưng khung máy không đủ chỗ.
Hình học: hai đoạn thẳng và một nửa vòng tròn
Ở bất kỳ thời điểm chạy nào, xích đều gồm ba phần:
- đoạn thẳng nối với đầu di động;
- đoạn uốn 180°;
- đoạn thẳng nối với đầu cố định.
Tính theo đường tâm mắt xích, đoạn uốn là nửa vòng tròn, chiều dài cung bằng π × R, với R là bán kính uốn lấy theo đường tâm. Do đó:
L = khoảng cách từ đầu cố định tới giới hạn hành trình xa hơn + πR + dung sai lắp đặt
Lưu ý: số hạng đầu không phải hành trình, mà là khoảng cách từ điểm cố định tới giới hạn hành trình nào xa hơn. Câu này là gốc của mọi kết luận bên dưới.
Vị trí đầu cố định quyết định hệ số
Gọi đầu cố định cách điểm đầu hành trình một đoạn a, hành trình là S. Khi đó số hạng đầu bằng max(a, S − a).
| Vị trí đầu cố định | Công thức | Mức chiều dài | Ghi chú |
|---|---|---|---|
| Giữa hành trình (a = S/2) | L = S/2 + πR + dung sai | Ngắn nhất | Cách làm chuẩn, diện tích chiếm nhỏ nhất |
| Một đầu (a = 0) | L = S + πR + dung sai | Gần gấp đôi | Gá vào đầu khung, hay gặp khi cải tạo |
| Lệch (0 < a < S/2) | L = (S − a) + πR + dung sai | Trung gian | Lệch bao nhiêu mua thêm bấy nhiêu |
Kết luận rất trực tiếp: đặt đầu cố định càng gần giữa hành trình càng tốt. Cùng một hành trình, gá giữa tiết kiệm gần một nửa số mắt xích so với gá đầu; chi phí, khối lượng và lực cản chạy đều giảm theo.
Gá ở đầu không sai, nhưng cần biết cái giá: phải có mặt gá đủ chắc ở một đầu khung, và toàn bộ đoạn uốn sẽ chạy hết chiều dài cùng đầu di động, nên máng dẫn cũng phải làm suốt chiều dài.
Ví dụ: hành trình 2000mm, hai cách lắp
Lấy S = 2000mm, R = 100mm, dung sai 100mm mỗi đầu:
- Gá giữa hành trình: L = 1000 + 314 + 100 = 1414mm
- Gá ở một đầu: L = 2000 + 314 + 100 = 2414mm
Cùng máy, cùng bộ cáp, chênh 1000mm. Quy ra số mắt xích, gá đầu cần khoảng 1,7 lần gá giữa. Mét dài thêm đó là yêu cầu vật lý thật của cách lắp, nhưng hoàn toàn tránh được ở bước chọn mẫu.
Từ chiều dài lý thuyết tới mắt xích nguyên
L tính được là giá trị lý thuyết. Khi đặt hàng phải chia cho bước xích p, làm tròn lên thành số mắt N, rồi tính lại chiều dài thực.
- Luôn làm tròn lên, không làm tròn gần nhất: thiếu một mắt là không lắp được.
- Phần dôi ra sau khi làm tròn chính là dung sai, đừng trừ lại lần nữa.
- Đầu nối, bản gá cuối và, với một số series, kết cấu mở hông, chiếm thêm chiều dài. Phần này cộng riêng theo bảng sản phẩm.
Vì vậy khi hỏi giá với "hành trình + cách gá + bán kính uốn", nhà cung cấp phải trả về một số mắt xích, chứ không phải một con số mm tròn. Bên chỉ trả một chiều dài tròn thường là ước theo kinh nghiệm.
Dung sai lắp đặt nên để bao nhiêu
Dung sai không phải cứ cộng 100mm. Nó ứng với ba việc cụ thể:
- Chỗ tháo lắp: đầu nối và bản gá cần siết bu lông, lắp chốt; mỗi đầu để 1–2 mắt là hợp lý.
- Giãn nở nhiệt: nylon gia cường sợi thủy tinh giãn nở lớn hơn thép khoảng một bậc độ lớn. Khi xưởng chênh nhiệt lớn, xích dài vài mét sẽ co giãn cỡ milimét. Kẹp cứng cả hai đầu thì mùa nóng xích sẽ vồng lên.
- Thêm cáp sau này: cải tạo dây chuyền thêm một sợi cáp là chuyện thường, mà bù chiều dài khó hơn nhiều so với bù chiều rộng trong.
Yêu cầu chung phía điện, gồm việc đi dây và cố định cáp trên bộ phận chuyển động, được nêu trong IEC 60204-1:2016; phương pháp đánh giá rủi ro máy theo ISO 12100:2010. Cả hai tiêu chuẩn không cho con số dung sai cụ thể, nhưng đều yêu cầu việc đi dây trên bộ phận chuyển động không được trở thành nguồn nguy hiểm — riêng điều này đủ để không kéo căng cả hai đầu.
Giới hạn thứ hai với hành trình dài: nhịp treo và máng dẫn
Chiều dài đúng vẫn còn một rào: đoạn trên của xích bị treo. Nhịp treo quá dài sẽ võng; khi võng, các mắt xích cọ vào nhau, tiếng ồn và mài mòn cùng tăng.
- Mỗi series có giới hạn nhịp treo do nhà sản xuất công bố, phụ thuộc chiều cao trong, tải trong xích và tốc độ. Không áp dụng chéo giữa các series.
- Vượt giới hạn phải thêm máng dẫn hướng hoặc con lăn đỡ. Máng dẫn chiếm chiều rộng, nên khi chừa chỗ trên khung phải tính cả nó.
- Hành trình càng dài, máng dẫn càng là hạng mục tiêu chuẩn chứ không phải tùy chọn.
Giá trị giới hạn phải tra bảng sản phẩm, đừng ước theo kinh nghiệm: cùng chiều cao trong nhưng kết cấu hông khác nhau cho kết quả khá khác.
Sáu lỗi tính toán thường gặp
- Lấy hành trình làm chiều dài xích: chỉ gần đúng khi gá ở đầu; gá giữa sẽ mua gần gấp đôi.
- Bỏ qua cung πR: với R = 100 đã là 314mm, không nhỏ.
- Không xác định vị trí đầu cố định: bản vẽ không ghi, lắp ráp tùy ý, chiều dài chắc chắn lệch.
- Không làm tròn theo bước xích: báo giá theo chiều dài lý thuyết, hàng về theo số mắt nguyên.
- Quên đầu nối và bản gá: hai thứ này thường tính giá riêng và chiếm chiều dài riêng.
- Kẹp cứng hai đầu, không chừa co giãn: trước mắt không sao, chênh nhiệt là vồng.
Các series xích nylon CNWSL tương ứng
Xích dẫn cáp nylon của CNWSL phân theo chiều cao trong. Phép tính chiều dài dùng cùng hệ hình học; khác ở bước xích và bán kính uốn khả dụng:
| Series | Chiều cao trong | Chiều rộng trong | Bán kính khả dụng |
|---|---|---|---|
| Series 18 | 18mm | 18–50mm | R28 / R38 / R48 / R55 / R60 / R75 / R100 |
| Series 20 | 20mm | 25–103mm | R55 / R75 / R100 / R125 |
| Series 25 | 25mm | 25–103mm | R40 / R48 / R55 / R75 / R100 / R125 / R150 / R175 / R200 / R250 |
| Series 30 | 30mm | 25–103mm | R55 / R75 / R100 / R125 / R150 |
| Series 45 | 45mm | 50–300mm | R75 / R100 / R125 / R150 / R175 / R200 / R250 / R300 |
| Series 65 | 65mm | 50–300mm | R125 / R150 / R175 / R200 / R250 |
| Series 80 | 80mm | 100mm | R150 / R200 / R250 / R300 |
Vật liệu là nylon gia cường sợi thủy tinh, dải nhiệt -20°C ~ 120°C. Độ ổn định chiều dài đến từ độ chính xác khuôn và tính ổn định theo lô của chi tiết ép; chúng tôi đã có IATF 16949 (xem trang chính thức của IATF), nên khách hàng ngành ô tô có thể làm việc trực tiếp.
Chiều rộng trong và tỷ lệ lấp đầy là phép tính khác, xem cách chọn chiều rộng trong; bán kính uốn trước hết phải thỏa mức tối thiểu của cáp, xem cách tính bán kính uốn.
Cần ghi gì trên phiếu hỏi giá
Muốn báo đúng ngay lần đầu, phiếu hỏi giá cần có:
| Hạng mục | Nội dung cần ghi |
|---|---|
| Hành trình | Hành trình hiệu dụng, mm |
| Vị trí đầu cố định | Giữa hành trình / một đầu / cách một đầu bao nhiêu mm |
| Không gian lắp | Chiều cao vướng phía trên, chiều dài khung khả dụng |
| Bán kính uốn | Đã xác định thì ghi; chưa thì gửi danh mục cáp để tính |
| Danh mục cáp | Số sợi, đường kính ngoài, loại (động lực / tín hiệu / khí nén / quang) |
| Điều kiện chạy | Tốc độ, tần suất chu kỳ, nhiệt độ môi trường |
| Phụ kiện | Đầu nối, bản gá, máng dẫn |
Nếu có ống khí đi cùng, yêu cầu lắp đặt và an toàn phía khí nén tham khảo ISO 4414:2010 — bán kính uốn tối thiểu của ống khí thường lớn hơn cáp, đừng lấy trị số của cáp áp chung.
Trình tự chọn mẫu đầy đủ ở phương pháp 8 bước; phân cấp sản phẩm ở trang series trung và series chịu tải.
Bài liên quan
Cần tính chiều dài và mã hàng theo hành trình của bạn, hãy liên hệ hoặc tải bảng chọn mẫu tại tài liệu tải về.